2026-10-14
コンテンツ
6205 深溝ボール ベアリングは、梱包ラインで 2,000 時間稼働した後に故障しますが、隣接する機械では同じ部品番号が 18,000 時間稼働しました。違いは、箱に印刷されている鋼材のグレードであることはほとんどありません。その鋼を数マイクロメートルの精度の軌道に変えるのは CNC 機械加工プロセスです。このプロセスによって、ベアリングの実際の寿命が決まります。
CNC 機械加工は、現代のボール ベアリング製造の根幹です。すべての同心軌道、すべての制御された内部すきま、およびすべての静かな回転は、再現可能な精度で材料を除去する工作機械に依存します。この記事では、棒材からベアリング完成品までの製造ルート、そこから生まれる精度等級、サプライヤーを信頼する前に適用すべきチェック事項について説明します。
すべての高精度ベアリング リングは、単一の切削パスではなく、制御された CNC シーケンスの産物です。材料が GCr15 (52100) クロム鋼、440C ステンレス、または他のベアリング グレードであっても、形成、硬化、研削、仕上げという手順は同じです。
柔らかい状態で、CNC 旋盤は内輪と外輪をニアネットシェイプに加工し、後に軌道となる内径、外径、面、面取り、浅い溝を生成します。最新のターニング センターは、この段階での寸法を約 ±15 ~ ±25 マイクロメートル以内に保ちます。最終公差と比べると緩いように思えますが、これが重要です。残りのストックは、リングの形状を強制的に変形させることなく研削ラインで除去できるほど均一でなければなりません。回転によって直角度も決まります。この操作後にリングの面が穴に対して直角でない場合、研削によって後で誤差を完全に回復することはできません。
旋削加工後、リングは約 58 ~ 63 HRC まで焼き入れおよび焼き戻しされ、鋼に耐摩耗性が与えられます。熱処理により形状も歪みます。リングが数マイクロメートル楕円形になり、内径や外径が拡大または縮小することがあります。したがって、硬化が最終ステップではありません。硬化したリングは研磨加工でしか修正できないため、精密研削が必要となる工程です。
硬化した状態で、リングは研削シーケンスを経て、各表面が個別に仕上げられます。
研削に続いて超仕上げが行われます。微細な振動砥石が砥石で残った金属の破れや汚れを除去し、表面粗さRaが標準軸受で0.05~0.2μm、高精度クラスで0.03μm未満の軌道面を形成します。この表面層は、ベアリングが早期に成功するか失敗するかが決まる場所です。粗い軌道は、目に見える摩耗が現れるずっと前に、摩擦、熱、騒音を発生させます。
ベアリングの精度は、最も精度の低いコンポーネントと同程度です。転動体と転動体を配置する保持器には独自の機械加工要件があり、ここでコスト削減が最初に現れます。
鋼球はワイヤーとして始まり、粗い球体に冷間圧造され、次にフラッシュトリミングされ、熱処理され、数回のパスで研磨されます。最終的なラッピング作業では、研磨剤スラリーを含む固定プレートを使用して、ボールを初めて購入する人のほとんどが驚くような精度を実現します。単一の高級ベアリング内で、ボールの直径は約 0.5 μm 以下に調整されます。真円でないボールは荷重を不均一に分散するため、ラッピングを省略するメーカーは静かで耐久性のあるベアリングを出荷できません。アプリケーションが一貫した実行動作に依存している場合は、 ベアリング専門メーカーが提供する鋼球グレード すべてのボールが同じであると仮定するのではなく。
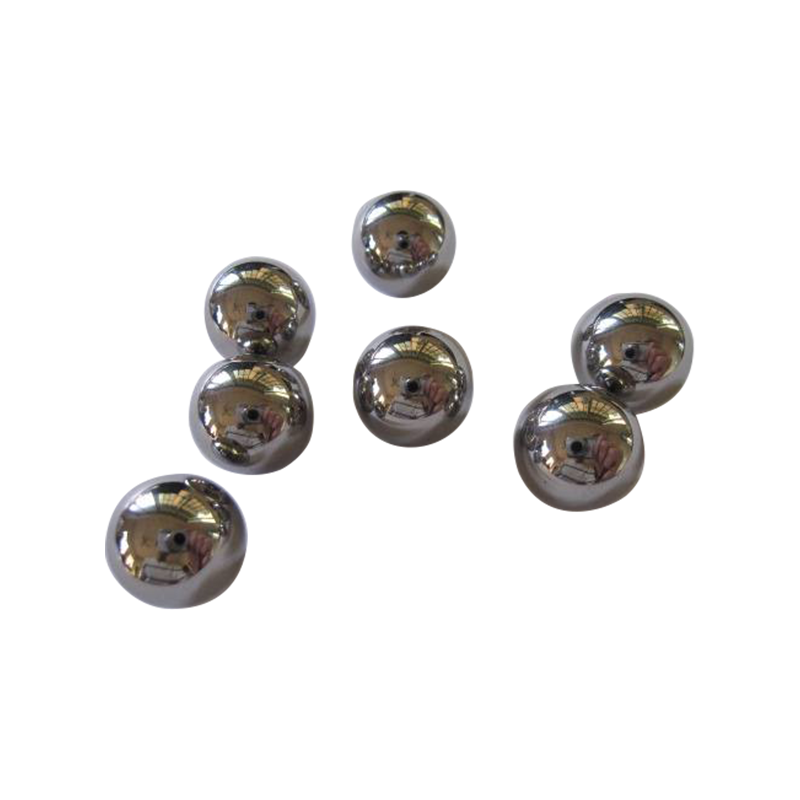 カスタムスチールボールベアリングメーカー、工場 上海宜忍ベアリング&トランスミッション会社は、中国のスチールボールベアリングメーカーおよびカスタムスチールボールベアリング工場、スチールボールベアリングです。 製品を見る→
ボールの品質は ISO 3290 によって定義されており、等級番号が低いほど直径公差が厳しく、真球度が優れていることを意味します。 G20 は、標準的な深溝ベアリングの一般的な最小値です。より高精度で高速な機械には G10 以上が一般的です。グレードはボールと軌道面の間の接触パターンに影響を与え、したがって組み立てられたベアリングの振動レベルと寿命に影響します。
ケージは主に 3 つの方法で製造されます。
ケージはボールの均等な間隔を制御します。不均一なポケットを持つケージは、高速でのボールの滑りや冷間始動時のガタつきを引き起こし、衝撃荷重下で最初に破損する部品の 1 つです。
精密等級はマーケティングラベルではありません。これは、ISO 492 によって定義され、P0、P6、P5、または P4 とマークされた一連の測定可能な限界です。北米で使用される ABEC スケールは同じ次元ロジックに従い、ABEC 1 は P0 に対応し、ABEC 5 は P5 に近い位置にあります。 CNC 研削パラメータ、ホイールドレッシング頻度、クーラント制御、測定フィードバックはすべて、ラインが保持する必要があるグレードに応じて設定されます。
| 特徴 | P0 (ABEC 1) | P6 (ABEC 3) | P5 (ABEC 5) |
|---|---|---|---|
| 内径偏差(μm) | 0~-10 | 0~-8 | 0~-6 |
| 組立後の軸受のラジアル振れ(μm) | 最大12 | 最大8 | 最大4 |
| 研削後の代表的な軌道真円度(μm) | 1.0~2.0 | 0.5~1.0 | 0.2~0.5 |
| 代表的な軌道面粗さRa(μm) | 0.10~0.20 | 0.05~0.12 | 0.025~0.05 |
P0 から P5 に移動することは、より長く研削することを意味するものではありません。これは、ベアリングの公差が 20 °C で定義されているため、より良い原材料を選択し、より少ない研削増分をとり、より頻繁にホイールをドレッシングし、より細かい超仕上げ砥石を使用し、温度管理された環境で測定することを意味します。これらすべてによりサイクル タイムとコストが上昇するため、経験豊富なバイヤーは、P0 で完全に動作するコンベヤに P5 を指定しません。実際的なルールは、アプリケーションの速度、振れ、ノイズ要件を満たす最低グレードを選択し、サプライヤーが生産バッチ全体でそのグレードを一貫して保持できることを確認することです。正確な制限はベアリングのサイズや規格の版によって異なるため、必ずバッチとともに発行された検査報告書と照合してください。
の CNC 加工された 6000 シリーズ ベアリングの P6 および P5 精度クラス 内径と外径の偏差、回転精度、研削加工自体のコストが異なります。並行して、 ABEC 5 ベアリングに推奨されるシャフトとハウジングの適合 公差が厳しくなるにつれ、より重要になります。 P5 リングを過剰な締め代でハウジングに押し込むと、製造精度を超えて軌道が変形する可能性があります。
これらの数値と比較する具体的なファミリが必要な場合は、 6200シリーズ深溝玉軸受 これらはまさにこれらの公差クラスで製造されており、産業調達において最も広く検証されているシリーズの 1 つです。
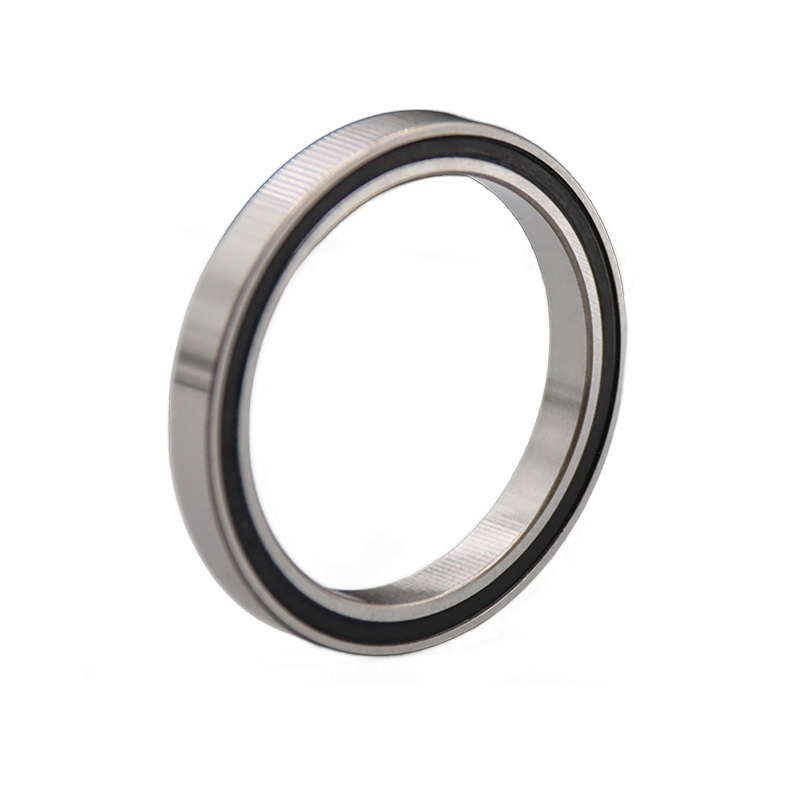 カスタム 6200 シリーズ深溝玉軸受メーカー、工場 上海宜仁ベアリングおよびトランスミッション会社は、中国の 6200 シリーズ深溝玉軸受メーカーおよびカスタム 6200 シリーズ深溝玉軸受です。 製品を見る→
証明書に正しい公差クラスが示されている場合でも、加工ラインに隠れた損傷が残っている場合、ベアリングは早期に故障する可能性があります。これら 5 つの欠陥は、市場で発生するほとんどのベアリングの早期故障の原因となります。
の pattern behind all five defects is the same: the bearing passes a basic dimensional check but carries a process fault that shortens service life. That is why suppliers with real machining capability control the process, not just the final inspection numbers.
写真から CNC プロセスの品質を確認することはできませんが、適切な質問をし、適切な文書をリクエストすることができます。サプライヤー評価の出発点として以下のリストを使用してください。
これらのチェックを購入の決定に反映させる場合は、機械に適合するベアリング ファミリから始めます。の 深溝玉軸受のラインナップ これは、幅広いサイズと精度クラスにわたって負荷容量、速度、コストのバランスが取れているため、ほとんどの回転機器のデフォルトの出発点です。部品番号が何であれ、ベアリングの背後にある CNC 機械加工プロセスは組み立て後は見えませんが、後で測定するすべての性能特性を形作ることを忘れないでください。旋削、研削、超仕上げ、測定の一連の流れを理解すれば、部品番号を購入するのをやめて、実証済みの加工能力を購入できるようになります。
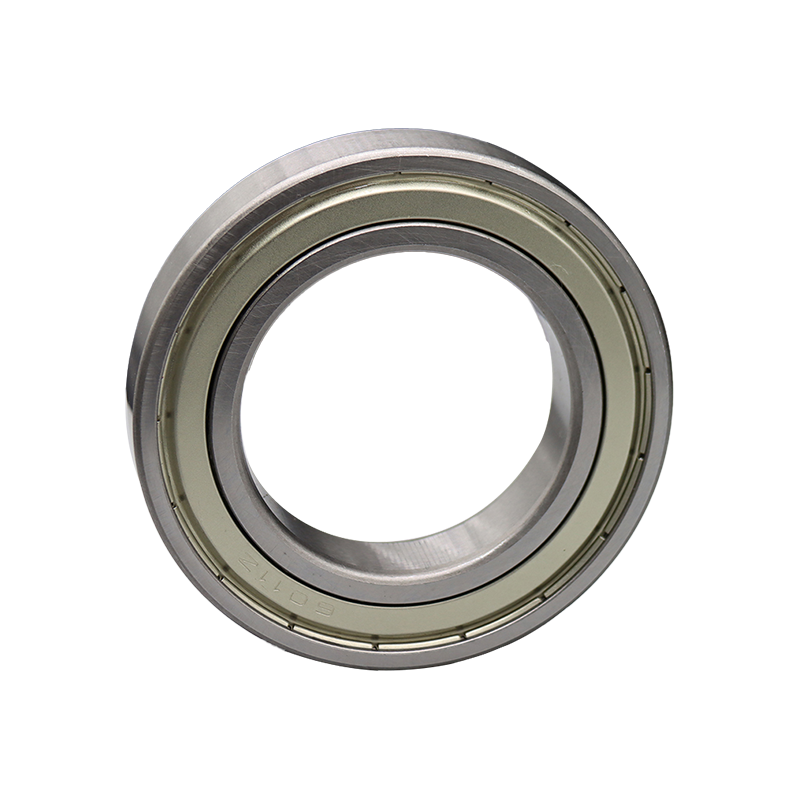 卸売深溝玉軸受のサプライヤー、工場 中国の深溝玉軸受のサプライヤーおよび深溝玉軸受の工場として、上海宜仁ベアリングおよびトランスミッションの卸売供給を行っています。 製品を見る→
弊社が提供する製品


 English
 日本語
 Français
 Español


