2026-10-21
コンテンツ
チリの銅鉱山にある 1.6 km の陸上コンベヤは、6 週間ごとにテール プーリーのベアリングが失われていました。オリジナルの深溝玉軸受は、測定値 320 kN のラジアル荷重下で 180 r/min で動作し、シャフトは駆動端で 1.4 度ずれて設置されました。交換品は 22320 自動調心ころ軸受で、この位置は同じグリース スケジュールで 2 年間連続して稼働しています。その決定順序は、上海宜仁軸受伝達会社が小型の 21300 シリーズから重量のある 24100 シリーズまでの自動調心ころ軸受製品群に適用する選択手順に従って、このガイドに記載されています。
ラジアル荷重によってベアリングのサイズが決まります。衝撃レベルによってシリーズが決まります。自動調心ころ軸受は、球面の外側軌道上を回転する樽形のころを備えた複列転がり軸受で、これによりシャフトは最大約 2 度の角度ずれを許容しながら、いずれかの方向にラジアル荷重とアキシアル荷重を組み合わせた重い荷重を負担することができます。
カタログを開く前に、等価動圧軸受荷重 P を計算してください。ラジアル荷重 Fr とアキシアル荷重 Fa を組み合わせた場合は、標準方程式 P = X x Fr Y x Fa を使用します。ここで、X と Y は各ベアリング シリーズに対して公表されている係数です。次に、定常状態の負荷にサービス係数を乗じて、動的負荷定格 C と比較します。ベルトコンベア、ファン、ギアボックスには 1.5 ~ 2.0、粉砕機、スクリーン、プレスには 2.0 ~ 3.0 を使用します。特に振動スクリーンは、静荷重の計算では決して明らかにならない 4 ~ 5 g のピーク加速度にベアリングをさらします。
P が判明すると、基本定格寿命は L10 = (C/P)^(10/3) 百万回転から求められます。 10/3 の指数は、線接触ローラー要素のワイブル勾配であり、ボール ベアリングに使用される指数 3 よりも低いため、ローラー ベアリングは荷重の小さな変化に対してより敏感です。以下の表は、シリーズの選択が重要である理由を示しています。これらは、同じ 100 mm シャフト上の 4 つの自動調心ころ軸受シリーズの動的定格荷重を示しています。
動的ラジアル荷重定格 C (内径 100 mm シリーズ、代表的な E クラス バリアント)。
標準的なコンベアの負荷と中程度の衝撃の場合、業界での一般的な慣行 建設および鉱山機械 封筒サイズに対する耐荷重の比率が最適な 22200 シリーズから始めることになります。
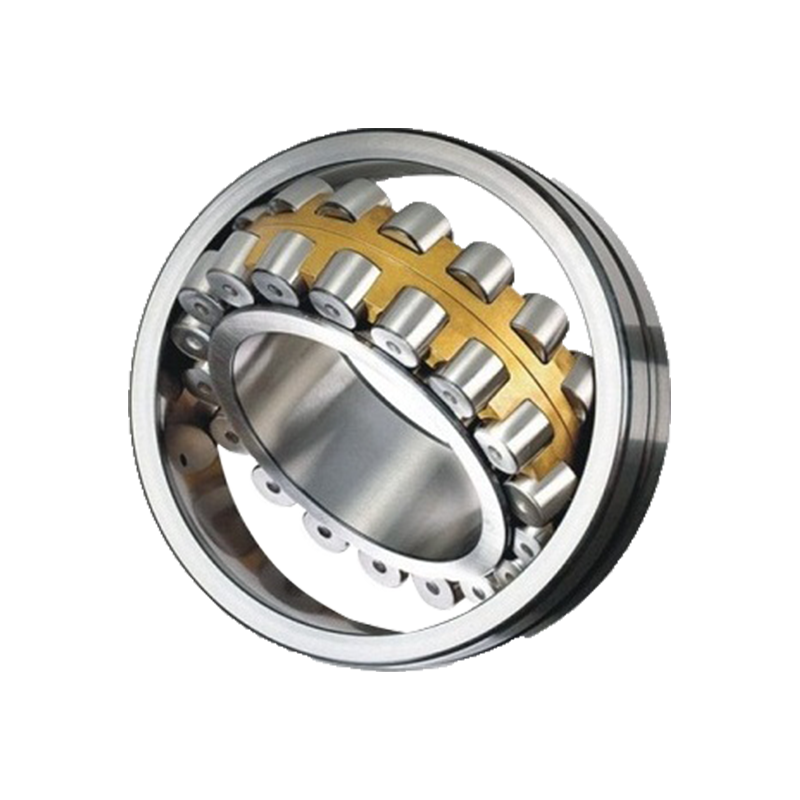 22200シリーズ重工業用自動調心ころ軸受 このシリーズは、バランスの取れた負荷容量とサイズの比率を備えているため、コンベアや鉱山機械にとって実用的な最初の選択肢となります。自動調心設計により、ミスアライメントと両方向の適度なアキシアル荷重に対処します。 製品を見る→
自動調心ころ軸受の限界速度は、内径だけではなく、保持器の形状ところの質量によって決まります。 22220 は最大約 2,400r/min までグリースを供給しますが、23120 は約 2,800r/min に達し、22320 は大きなローラーがより多くの遠心力を生成するため、1,800r/min 付近で停止します。
使用速度が限界速度の約70%を超える場合は、標準の打抜き保持器から真鍮削り出し保持器に切り替えてください。真鍮はより低温で動作し、限界潤滑によく耐え、製鉄所やセメント工場で見られる高温にも耐えます。
温度は 2 番目の境界を設定します。標準ベアリングは -30 °C ~ 120 °C で動作します。熱安定化リングを使用すると、同じベアリングは 200 °C まで動作しますが、シャフト、リング、ハウジング間の膨張の差を吸収するために、選択した内部すきまを広げる必要があります。極限負荷よりも速度が重要となるファン、ポンプ、発電機の大型回転シャフトの場合、23000 シリーズが正しい出発点となります。
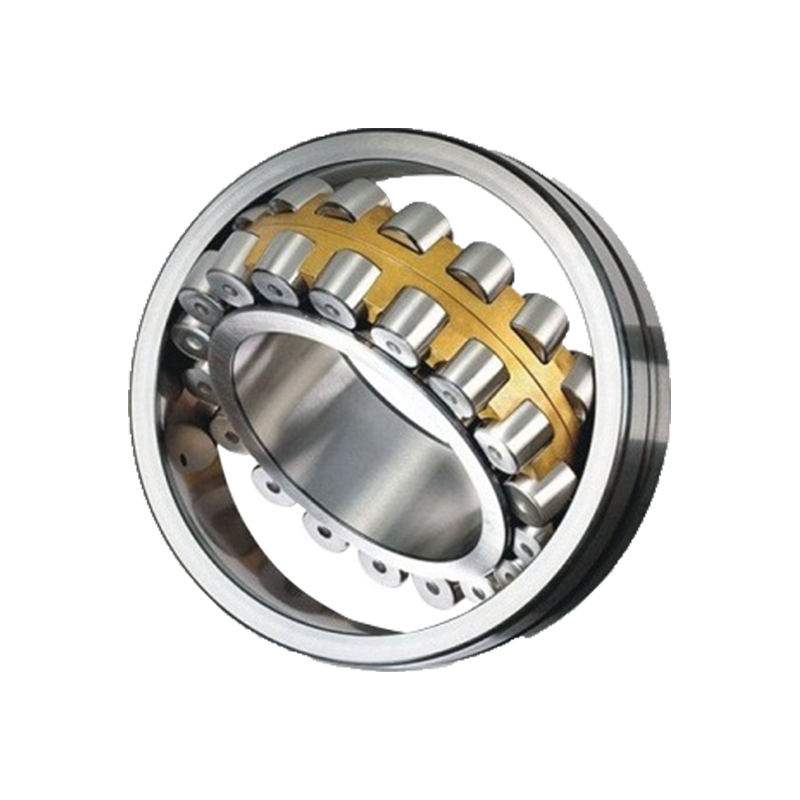 23000シリーズ 高速回転軸用自動調心ころ軸受 ファン、ポンプ、発電機の大型シャフト用に設計されたこのベアリングは、最大荷重よりも速度を優先します。自動調心してシャフトのたわみを補正し、厳しい条件下で大きなラジアル荷重をサポートします。 製品を見る→
自動調心ころ軸受の故障の原因は、生の過負荷よりも、間違ったすきまや潤滑不良によって発生します。はめあいを確認する前にラジアル内部すきまを選定してください。タイトなシャフトの嵌合では、取り付けられたクリアランスのしめしろ許容値の 60 ~ 80% が消費され、ハウジングが熱くなり始めるまでオペレータは損失を確認できません。
グリース潤滑の場合、基油粘度が速度と温度に適合するグリースを選択します。通常、60 ~ 90 °C で動作するボア 80 ~ 150 mm のベアリングには ISO VG 220、圧延機や重プレスの循環油システムには ISO VG 320 ~ 460 が使用されます。再潤滑間隔は、継続的な重度のサービスの約 500 時間から、軽負荷のクリーンな位置での最大 4,000 時間まで続きます。
22200 シリーズから 22300 シリーズに移行すると、同じボア サイズでほぼ 2 倍の負荷に耐えることができるため、シャフト直径とハウジング レイアウトが固定される前にシリーズを凍結しないでください。以下の比較は、ほとんどの重工業職に使用される選考表です。
| シリーズ | ローラーの設計 | Cr、100 mm ボア | 制限速度 | 典型的な重労働ポジション |
| 22200 | 標準2列 | 約285kN | 2,400 r/min | コンベヤ、ファン、ギアボックス |
| 22300 | 同じ外径の特大ローラー | 約540kN | 1,800 r/min | 粉砕機、スクリーン、プレス |
| 23000 | スリムローラー、高速化 | 約345~485kN | 2,800 r/min | ポンプ、タービン、大型モーター |
| 23200 | ワイド化された 23000 プロファイル | 約520kN | 2,000r/min | 重量振動機械 |
| 24000/24100 | 非常に幅広の巨大なローラー | 600kN以上 | 1,200~1,500r/min | 圧延機、キルン、ロープシーブ |
衝撃や振動への耐性が決め手となる場合、通常は 22300 シリーズが選ばれます。特大のローラーは接触応力をより広い範囲に分散します。これはまさにクラッシャー ヘッドや振動スクリーン デッキが要求するものです。最大規模のキルンおよびミルの場合、24000 および 24100 シリーズが唯一の実用的なソリューションです。
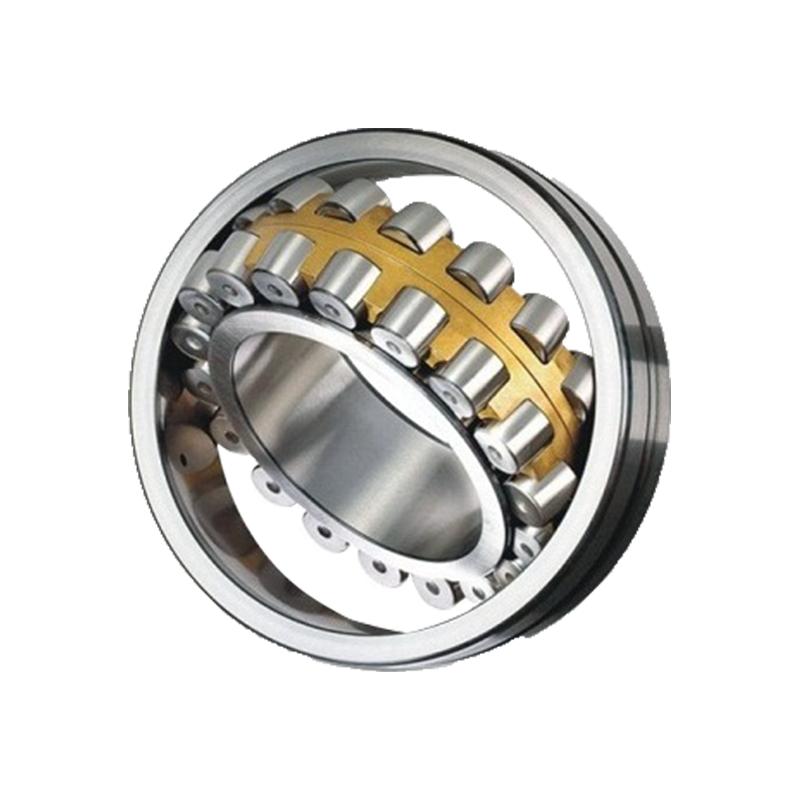 22300シリーズ 衝撃・振動用自動調心ころ軸受 接触応力を分散する特大ローラーを備えたこのシリーズは、クラッシャーヘッドや振動スクリーンに適しています。過酷な環境下での摩擦や発熱を軽減しながら、衝撃荷重や位置ずれに耐えます。 製品を見る→
ベアリングの信頼性は、シャフト シート、ハウジング シート、およびベアリングを取り囲む潤滑と同等です。取り付ける前に、両方のシートの真円度とテーパーを測定します。シャフト ジャーナルの偏差が IT5/2 を超えると、内輪が歪み、運転開始から 1 時間以内にホット スポットとして現れます。
回転リングに圧入を使用します。回転内輪の場合は、軸公差 p6 または r6 を選択します。回転外輪の場合、ハウジングのはめあいは K7 または M7 でなければなりません。 IH ヒーターを使用して取り付け、リング面をハンマーで叩かないでください。取り付け前後の内部すきまを記録し、その減少量が予想される圧入代の 60 ~ 80% に一致することを確認します。最初の 1 時間後、ハウジングの温度は 60 ~ 90 °C の範囲に落ち着きます。 100 °C を超える温度上昇は、クリアランス クラスまたは潤滑剤が間違っていることを意味します。
自動調心ころ軸受が重産業機器に指定される際によく寄せられる質問に、わかりやすく回答します。
どちらのシリーズも同じシャフト直径範囲をカバーしますが、22300 ベアリングはかなり大きなローラーを使用します。 100 mm のボアでは、22320 の動的定格荷重は約 540 kN ですが、22220 は約 285 kN です。クラッシャー、スクリーン、プレスには 22300 をお選びください。コンベアとファンには 22200 を選択してください。
自動調心ころ軸受は、両軸方向の複合荷重をサポートします。中程度のラジアル荷重の場合、使用可能なアキシアル荷重は動ラジアル定格の約 1/3 です。さらに、アキシャル荷重とラジアル荷重の比は等価荷重 P に直接影響するため、カタログから X 係数と Y 係数を確認してください。
標準シリーズは、シャフトとハウジングの中心線の間の静的な角度のずれを最大 2 度まで許容しますが、一部のライト シリーズの設計では 3 度に達します。この許容値は、シャフトのたわみや取り付け誤差をカバーするものであり、シャフトの曲がりや基礎の沈下をカバーするものではありません。アプリケーションが制限に近い場合は、最初の実行後に接触パターンを確認してください。
180 r/min のコンベアプーリー上のグリース潤滑自動調心ころ軸受は通常、1,000 ~ 2,000 運転時間ごとに再グリースを補給する必要があり、再グリースごとにグリース量の 10 ~ 15% をパージする必要があります。窯内の熱くて遅いローラーには 500 時間ごとにグリースを補給する必要がある場合があり、クリーンなファンの使用は 4,000 時間に及ぶ場合があります。オイル潤滑システムは、定期的なオイル分析によって管理するのが最善です。
弊社が提供する製品


 English
 日本語
 Français
 Español


